引言
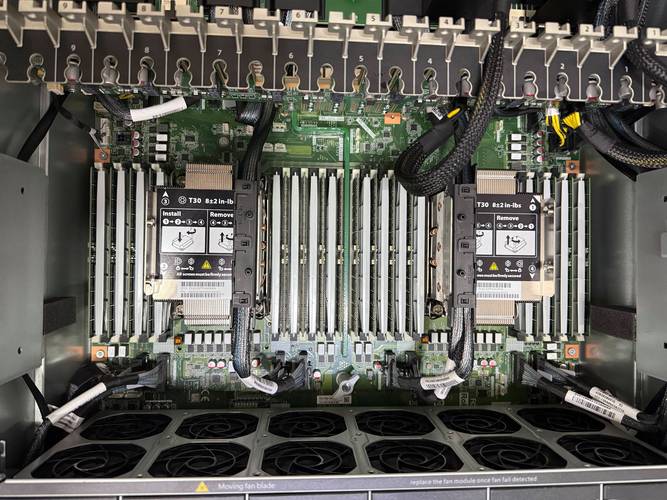
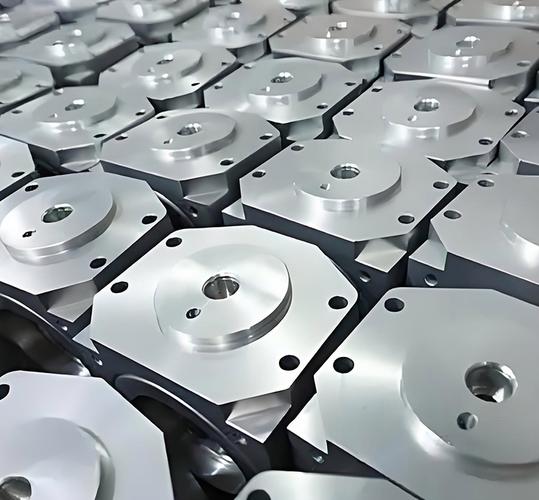
在现代制造业中,加工中心(CNC加工中心)是精密零件生产的核心装备;而服务器作为数据中心的基础硬件,其内部配件同样以高精度、高可靠性要求著称。两者看似分属不同领域——一个是重型机械加工,一个是IT基础设施——但事实上,服务器配件的制造与加工中心有着深度的交集。本文将探讨加工中心在服务器配件生产中的角色,以及服务器配件对加工中心提出的特殊要求。
一、服务器配件的制造挑战
服务器配件种类繁多,包括但不限于:
- 散热器:如CPU/GPU散热片、热管、液冷板,要求极高的平面度与微细流道。
- 机箱与导轨:需要精确的折弯、冲压和孔位加工,以保证插入/拔出顺畅。
- 连接器与背板:插针、屏蔽罩、固定支架,涉及微米级公差。
- 电源模块外壳:需兼顾散热、电磁屏蔽和结构强度。
- 硬盘托架、PCIe支架:批量大且一致性要求高。
这些配件的共同特点是:材料多样(铝合金、铜、不锈钢、工程塑料)、结构复杂、公差严格,并且往往需要大批量、高节拍生产。
二、加工中心在服务器配件生产中的应用
加工中心(尤其是立式加工中心、钻攻中心和高速龙门加工中心)在服务器配件制造中扮演关键角色:
1. 散热器鳍片加工
铝合金散热片通常通过铲齿或铣削工艺形成密集薄鳍片。高速加工中心配合专用刀具可以一次成型数十甚至上百片鳍片,保证间距一致、无毛刺。
2. 液冷板流道铣削
液冷板内部流道需要深度一致、表面光滑以降低流阻。加工中心采用高转速主轴和微量润滑,实现无毛刺的精密铣削,再通过搅拌摩擦焊或真空钎焊封装。
3. 连接器与屏蔽罩的精密钻孔与攻丝
服务器背板上的密集连接器孔位,要求位置精度±0.02mm以内,加工中心配合多主轴或转塔刀库可以高效完成钻、铰、攻丝复合加工。
4. 机箱面板与结构件铣削
服务器前面板开孔、EMI弹片安装槽,常使用加工中心进行异形轮廓铣削,保证美观与电磁屏蔽效能。
5. 快速换型与柔性生产
不同服务器型号的配件变化快,加工中心通过程序调用、快换夹具和在线测量,实现多品种、小批量至大批量的柔性切换。
三、服务器配件对加工中心的要求
服务器配件的制造反过来对加工中心提出了特殊要求:
| 要求维度 | 具体内容 |
|---------|----------|
| 精度 | 定位精度≤±0.005mm,重复定位精度≤±0.003mm,以满足微孔和薄壁加工 |
| 主轴转速 | 小刀具加工时需要20,000-40,000rpm甚至更高 |
| 快移速度 | 大批量生产要求高速位移,缩短非切削时间 |
| 热稳定性 | 长时间连续加工时,主轴和丝杠热变形需控制在微米级 |
| 排屑与冷却 | 铝屑、铜屑需高效排出,避免划伤表面;微量润滑或高压冷却 |
| 自动化接口 | 与机器人、料仓、在线检测集成,实现无人化夜班生产 |
四、典型配置方案
针对服务器配件加工,常见的加工中心配置如下:
- 钻攻中心:主轴转速24000rpm,刀库21把,适用于散热片、小支架的钻孔攻丝。
- 立式加工中心:三轴行程600×400×350mm,主轴12000rpm,适用于液冷板和机箱面板。
- 高速龙门加工中心:适用于大型服务器机柜结构件,带光栅尺全闭环。
- 五轴加工中心:用于复杂曲面散热器和异形连接器,减少装夹次数。
配合气动/液压夹具、真空吸盘和专用仿形治具,可进一步提升效率与一致性。
五、质量检测与过程控制
服务器配件的可靠性直接影响数据中心运行,因此加工中心需集成或衔接检测环节:
- 在线测头:加工后自动测量关键尺寸,补偿刀具磨损。
- 表面粗糙度仪:抽检流道和密封面。
- 清洁度检测:避免金属颗粒残留导致短路。
- 数据追溯:每件产品的加工参数、刀具寿命上传MES系统。
六、自动化与智能制造趋势
未来服务器配件加工将更依赖加工中心与自动化的融合:
- 机器人上下料配合零点定位系统,实现数小时无人值守。
- 数字孪生:在虚拟环境中验证加工程序和节拍。
- 自适应控制:根据主轴负载自动调整进给,延长刀具寿命。
- 模块化夹具:适应不同代服务器配件的快速换型。
##
加工中心是服务器配件从设计图纸走向实物的关键桥梁。服务器配件的高精度、高一致性和快速迭代,不断推动加工中心向更高转速、更高精度和更高自动化水平演进。对于制造企业而言,合理选择加工中心并优化工艺,是在服务器供应链中保持竞争力的必要条件。如果您的产线正在规划或升级服务器配件加工能力,建议从具体零件特征和批量出发,匹配相应的加工中心类型与自动化方案。